جهت قرارگیری قطعه در پرینتر سهبعدی روی مسیر لایهها، سطح تماس با بستر، ساپورت و ظاهر خروجی اثر دارد. برای قطعهٔ عملکردی باید جهت بار و ویژگی حساس را هم در تصمیم وارد کنید. بهترین جهت فقط کمترین ارتفاع یا کمترین ساپورت نیست؛ معیار را از کاربرد نهایی و روش چاپ بگیرید.
قبل از چرخاندن مدل، اولویتها را مشخص کنید
سطح قابلدید، سطح مونتاژ، جهت بار و محدودیت پسپردازش را روی مدل علامت بزنید. سپس جهتهای ممکن را با همین معیارها مقایسه کنید. اگر فقط زمان تخمینی را ملاک بگذارید، ممکن است سطح مهم یا قابلیت جداکردن ساپورت قربانی شود. برای یک قطعهٔ کاربردی، برنامهٔ آزمون باید از ابتدا روشن باشد.
Formlabs در راهنمای قطعات جایگزین به تفاوت استحکام ناشی از جهت اشاره میکند و آزمون را بخشی از تأیید قطعه میداند. راهنمای آزمون قطعات چاپی Formlabs. از این نکته نمیتوان یک جهت برنده برای همهٔ شکلها نتیجه گرفت؛ شرایط بار و فرایند همان طرح باید بررسی شوند.
جهت لایهها را نسبت به کاربرد ببینید
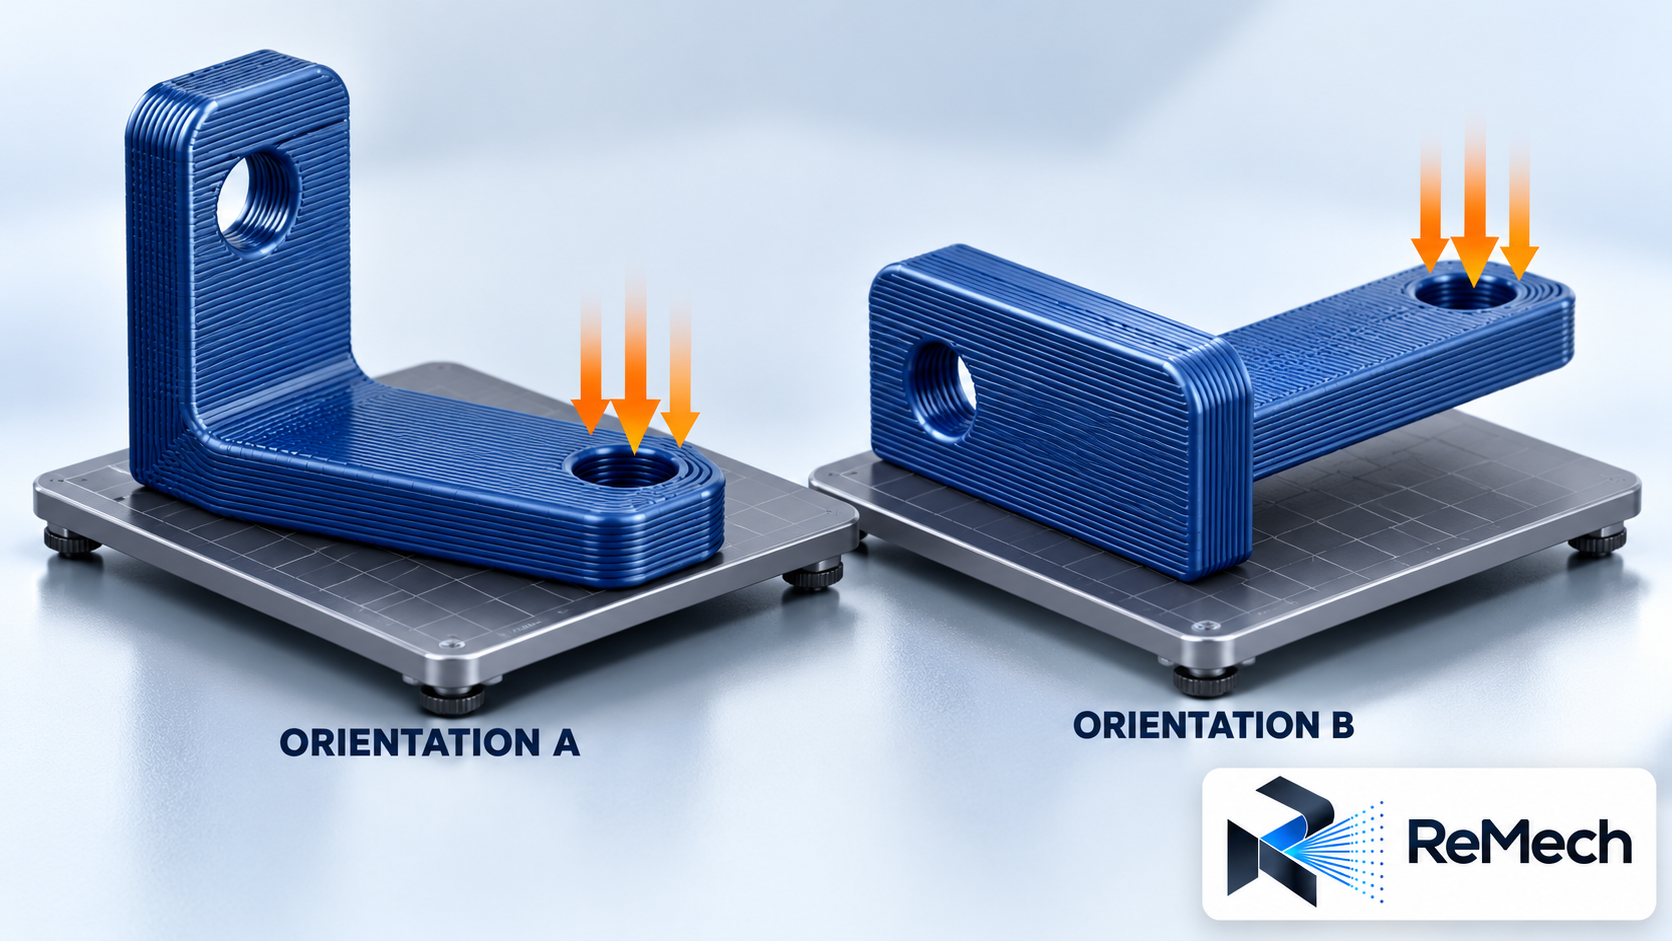
در چاپ لایهای، جهت ساخت را با نحوهٔ اعمال نیرو و شکل اتصالات مقایسه کنید. تغییر جهت میتواند رفتار قطعه را عوض کند، ولی مقدار این تغییر را بدون آزمون مشخص نکنید. هندسهٔ گوشه، ضخامت، ماده و کیفیت پیوند لایهها هم در نتیجه نقش دارند؛ چرخاندن مدل جای طراحی مناسب را نمیگیرد.
برای یک پایهٔ فرضی، نقطهٔ نصب و محل اعمال بار را مشخص کنید و سپس دو جهت قابل چاپ را بررسی کنید. این مثال یک دستور آماده برای ساخت پایهٔ ایمن نیست. انتخاب فیلامنت براساس کاربرد را همراه جهت ثبت کنید تا مقایسهٔ دو نمونه به تفاوت نامعلوم ماده آلوده نشود.
ساپورت کمتر همیشه انتخاب بهتر نیست
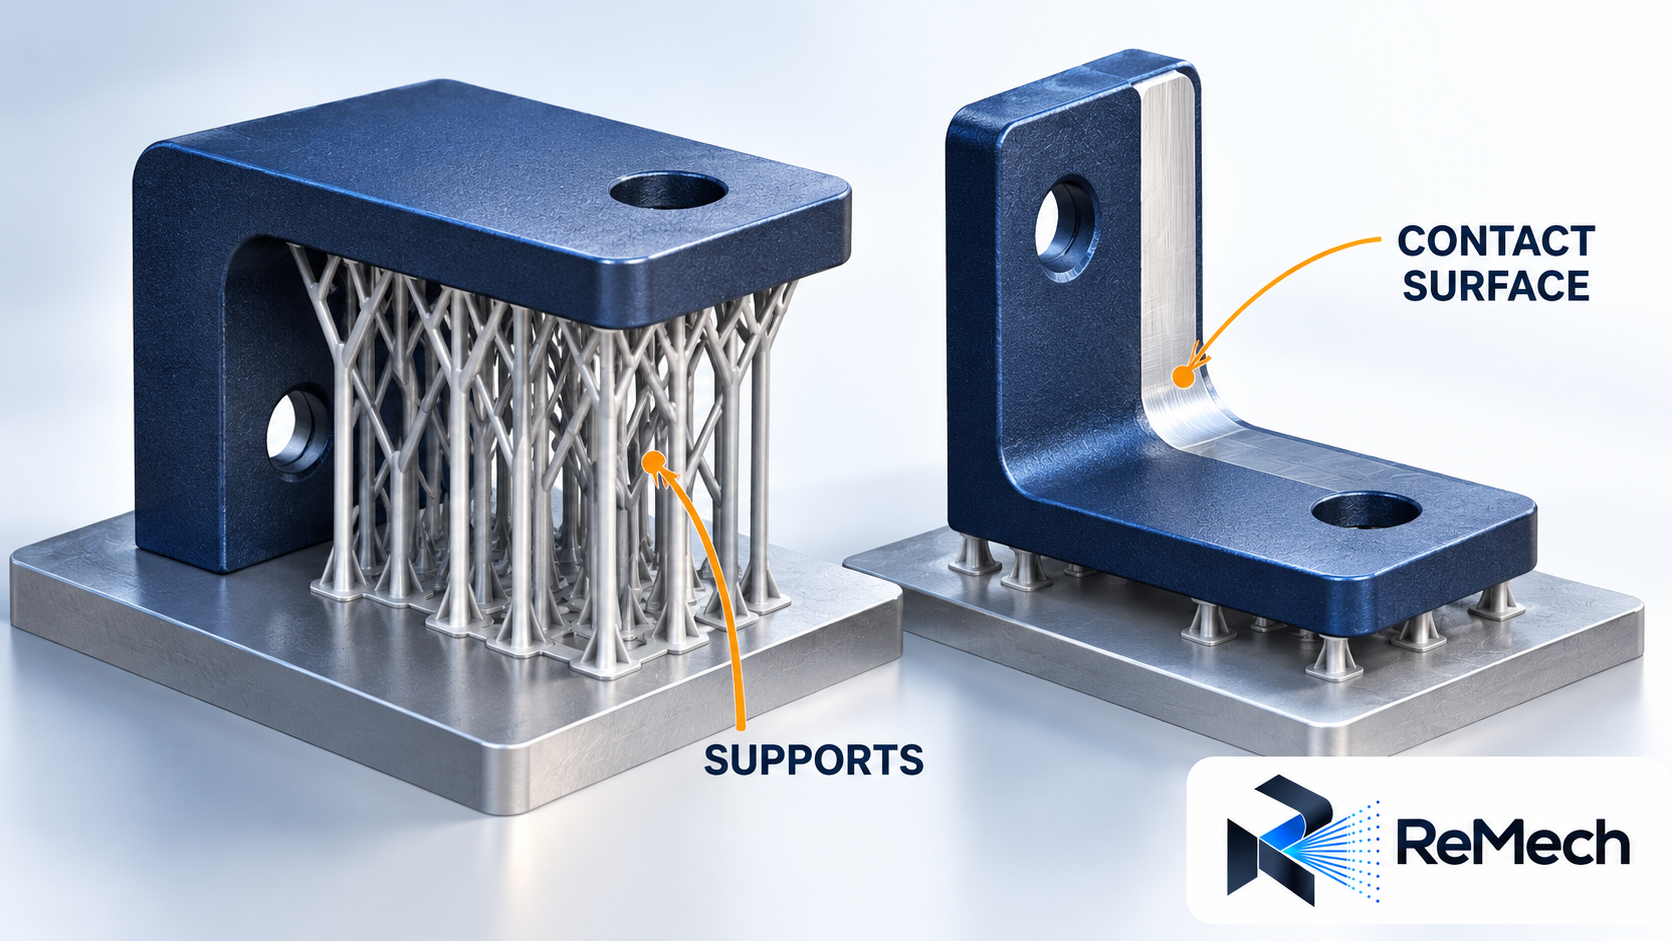
ساپورت را از نظر مقدار، محل تماس و دسترسی برای جداسازی بررسی کنید. کاهش ساپورت میتواند مفید باشد، اما اگر سطح مهم را رو به بستر قرار دهد یا پایداری چاپ را کم کند، باید هزینهٔ آن را هم بسنجید. پیشنمایش را در نواحی حساس مرور کنید و فقط به حجم کل ساپورت نگاه نکنید.
مستند Support material در Prusa تفاوت تکیهگاههای محدود به بستر و تکیهگاههایی را که از سطح مدل رشد میکنند توضیح میدهد. مستند رسمی ساپورت Prusa. محل شروع و پایان تماس را ببینید؛ باقیماندن اثر روی سطح جفتشونده ممکن است برای طرح شما از کمی افزایش زمان چاپ مهمتر باشد.
سطح تماس و زمان را چطور مقایسه کنیم؟
برای هر جهت، سطح تماس، ارتفاع و مسیر لایهسازی را در همان پروفایل مقایسه کنید. برآورد زمان به دستگاه و تنظیمات وابسته است؛ نتیجهٔ دو پروفایل متفاوت مقایسهٔ خالص جهت نیست. مدلی که از نظر ارتفاع کوتاهتر است، لزوماً بهترین مجموعِ زمان چاپ و پسپردازش را ندارد. حجم ساپورت و تعداد عملیات بعدی را هم ثبت کنید.
اگر گوشهها از بستر جدا میشوند، بررسی تاببرداشتن در FDM را انجام دهید. تغییر جهت ممکن است سطح تماس را بهتر کند، اما علت نامناسببودن لایهٔ اول را پنهان نکند. اندازه و وضعیت قطعهٔ آزمایشی را نگه دارید تا بتوانید تأثیر جهت را از سایر تغییرها جدا کنید.
در چاپ رزینی چه ملاحظات دیگری داریم؟
جهتگیری چاپ رزینی را با همان روش و تجهیزات ارزیابی کنید. سطح مقطع، محل ساپورت و تخلیهٔ ماده از حفرهها میتوانند در آمادهسازی مهم باشند. یک زاویهٔ ثابت را برای همهٔ مدلها توصیه نکنید؛ هندسه و الزامات ماده تعیین میکنند کدام جهت و تکیهگاه نیاز به بررسی دارند.
Formlabs در راهنمای جهتگیری SLA، اثر جهت بر چاپ و محل تماس ساپورت را توضیح میدهد. راهنمای رسمی جهتگیری SLA. توصیههای این فرایند را بهصورت تنظیمات آمادهٔ چاپ FDM منتقل نکنید. برای قطعهٔ توخالی، امکان شستوشو و خروج مادهٔ حبسشده را پیش از تأیید جهت با مجری بررسی کنید.
دو جهت را چگونه بهطور منصفانه آزمایش کنیم؟
نسخهٔ هندسه، جنس و تنظیمات اصلی را یکسان نگه دارید و فقط جهت و ساپورت لازمِ همان جهت را تغییر دهید. نتیجه را با معیار ازپیشتعیینشده بسنجید: اندازهٔ حساس، سطح، امکان مونتاژ یا آزمون عملکرد. یک چاپ موفق که فقط از دستگاه جدا شده، برای اثبات مناسببودن قطعه در کار کافی نیست.
اگر لایهای در پیشنمایش حذف شده، راهنمای خطاهای STL و لایهسازی را بخوانید. برای انتخاب جهت ساخت برای نمونهٔ شما، سطح مهم و کاربرد نهایی را همراه فایل بفرستید. تأیید قطعهٔ حساس باید با ارزیابی مسئول فنی و آزمون متناسب با خطر انجام شود.
چکلیست بررسی
پیش از تصمیم نهایی، موارد زیر را برای همان فایل، ماده و کاربرد مرور و نتیجه را ثبت کنید.
- سطح مهم و جهت بار روی مدل مشخصاند.
- دو جهت در پروفایل یکسان مقایسه شدهاند.
- محل تماس و دسترسی جداسازی ساپورت بررسی شده است.
- سطح تماس و خطر تغییر شکل مرور شدهاند.
- نتیجه با معیار عملکردی و ابعادی سنجیده میشود.
برای بررسی پروژهٔ خود، از مسیر انتخاب جهت ساخت برای نمونهٔ شما اطلاعات کاربرد و خروجی موردنیاز را ارائه کنید.
جمعبندی
جهت چاپ را با مجموعهای از معیارها انتخاب کنید: رفتار لایهها، کاربرد قطعه، کیفیت سطح، ساپورت و زمان کل آمادهسازی. نتیجهٔ یک نمونه یا توصیهٔ یک روش را به همهٔ طرحها تعمیم ندهید. جهت نهایی باید قابل چاپ باشد و نیاز واقعی قطعه را هم برآورده کند.
سؤالات متداول
همیشه بزرگترین سطح را روی بستر بگذاریم؟
این کار میتواند نقطهٔ شروع باشد، اما سطح مهم، ساپورت، بار و پسپردازش را هم باید بررسی کنید.
کمترین ساپورت یعنی بهترین جهت؟
نه لزوماً. ممکن است جهت کمساپورت به سطح حساس یا عملکرد قطعه لطمه بزند.
برای چاپ رزینی یک زاویهٔ ثابت کافی است؟
خیر. شکل، حفرهها، سطح مقطع و محل تکیهگاهها را با راهنمای ماده و دستگاه بررسی کنید.
چطور اثر جهت را از جنس جدا کنیم؟
ماده، هندسه و تنظیمات اصلی را ثابت نگه دارید و آزمون جهت را با معیار روشن و ثبت شرایط انجام دهید.
منابع
Formlabs برای تأیید قطعات جایگزین و جهتگیری SLA؛ Prusa برای روشهای ساپورت. مثالها مفهومیاند و نتیجهٔ آزمون مقاومت گزارش نمیکنند.