تاب برداشتن پرینت سهبعدی در چاپ FDM میتواند با انقباض و اختلاف شرایط حرارتی، چسبندگی نامناسب یا هندسهٔ قطعه ارتباط داشته باشد. برای رفع مشکل، نشانه را ثبت کنید و از لایهٔ اول و پروفایل صحیح شروع کنید. افزایش دما یا خاموشکردن فن برای همهٔ جنسها راهحل مشترک نیست.
اول مشخص کنید چه چیزی تغییر شکل داده است
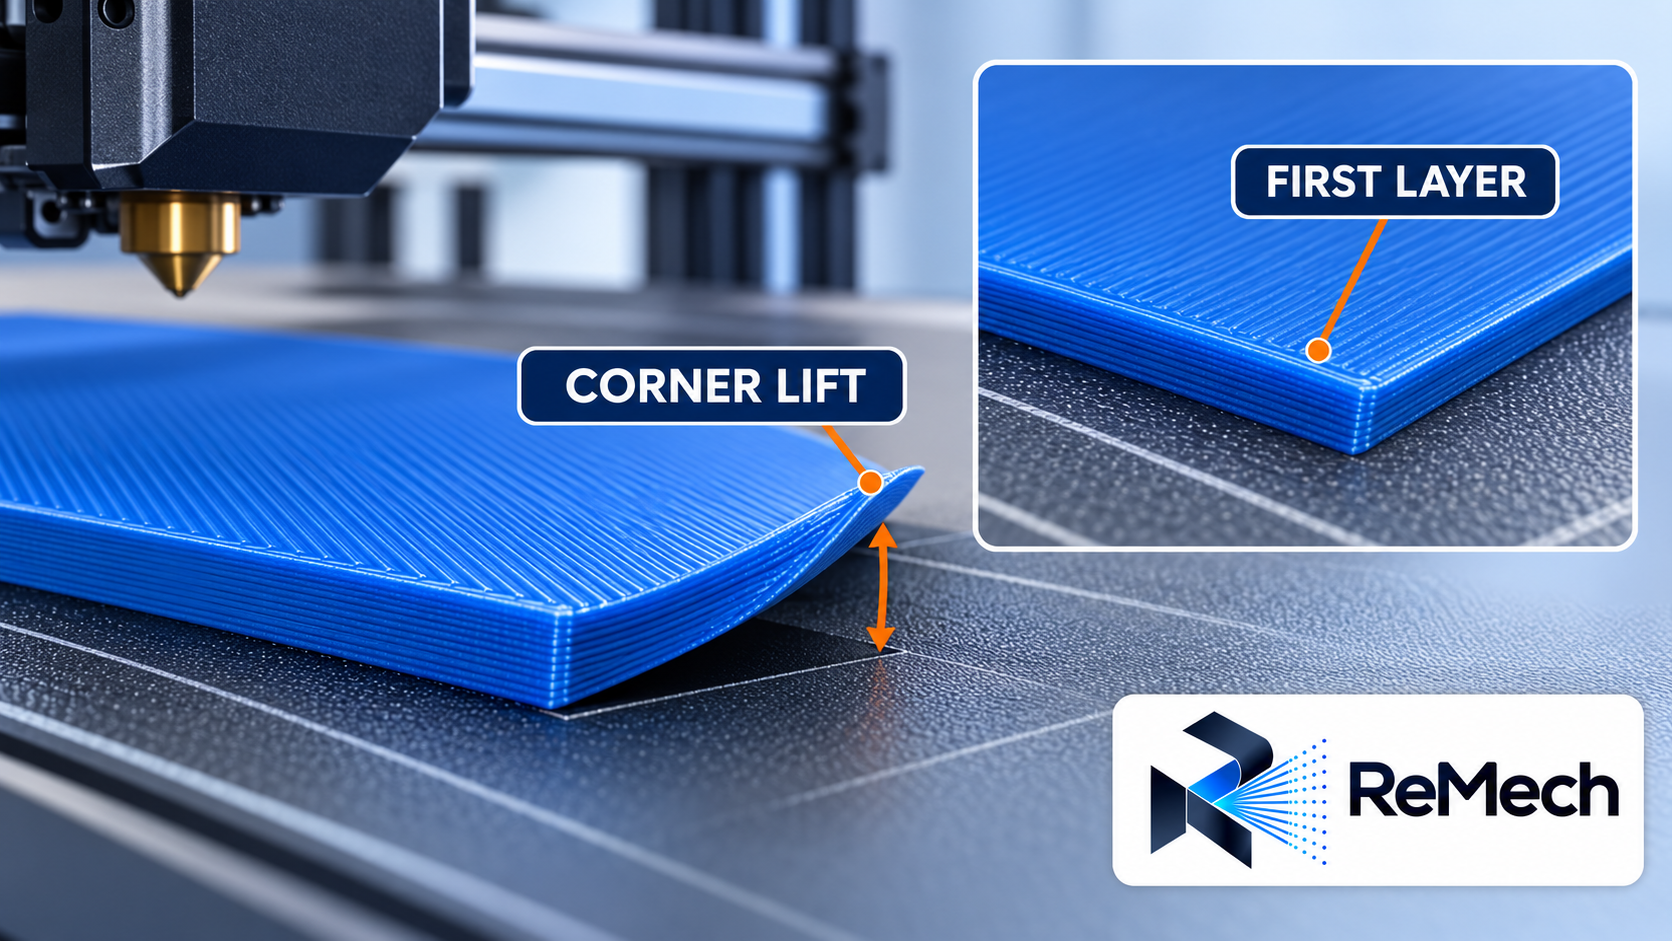
بلندشدن گوشهٔ قطعه از بستر را از جابهجایی لایه و خمشدن یک بخش آویزان جدا کنید. محل، زمان شروع و جهت تغییر شکل را ثبت کنید و از لایهٔ اول عکس بگیرید. تشخیص نشانه کمک میکند تغییر تنظیمات را به مسئلهٔ مرتبط محدود کنید و چند مشکل متفاوت را با یک نام درمان نکنید.
Prusa در راهنمای Warping، انقباض ناشی از اختلاف دما و تأثیر ماده و هندسه را مطرح میکند. راهنمای تاببرداشتن Prusa. این توضیح یک نقطهٔ شروع برای تشخیص است، نه اثبات علت در هر چاپ. اگر مشکل بعد از برخورد نازل یا حرکت ناگهانی ظاهر شده، مسیر عیبیابی میتواند متفاوت باشد.
لایهٔ اول و سطح بستر را بررسی کنید
پیش از دستکاری چند تنظیم، وضعیت لایهٔ اول، تمیزی سطح و سازگاری بستر با ماده را کنترل کنید. مسیرها باید مطابق راهنمای دستگاه روی سطح قرار بگیرند. فشردن بیشازحد لایهٔ اول یا استفاده از پاککنندهٔ نامناسب میتواند آسیب دیگری ایجاد کند؛ دستور همان سطح و ماده را مبنا بگذارید.
برای هر آزمون، قطعه، پروفایل و ماده را ثبت کنید. اگر جنس را عوض کردهاید، تفاوت رفتاری PLA، ABS و PETG را در نظر بگیرید. چسبندگی بیشتر همیشه بهتر نیست؛ جداسازی ایمن و سلامت سطح هم باید حفظ شوند. روی بستر داغ از روش پاکسازی یا حلال نامجاز استفاده نکنید.
محیط و خنککاری را با ماده هماهنگ کنید
جریان مستقیم هوای سرد و تغییر شرایط محیط میتوانند پایداری چاپ را مختل کنند، اما نیاز خنککاری برای همهٔ مواد یکسان نیست. با پروفایل معتبر شروع کنید و عملکرد فن را بررسی کنید. محفظه یا افزایش دما را بدون توجه به محدودیت دستگاه و رفتار فیلامنت، راهحل ثابت همهٔ چاپها ندانید.
راهنمای مواد Prusa برای خانوادههای مختلف، تنظیمات و نیازهای سختافزاری متفاوتی ارائه میکند. جدول رسمی مواد Prusa. برای یک محصول مشخص، دستور سازندهٔ همان فیلامنت را مقدم کنید. هدف آزمون، پیدا کردن شرایط متناسب با ماده است؛ کمکردن همهٔ خنککاریها میتواند مشکل دیگری در شکل یا پیوند لایهها بسازد.
Brim چه کمکی میکند و چه چیزی را حل نمیکند؟
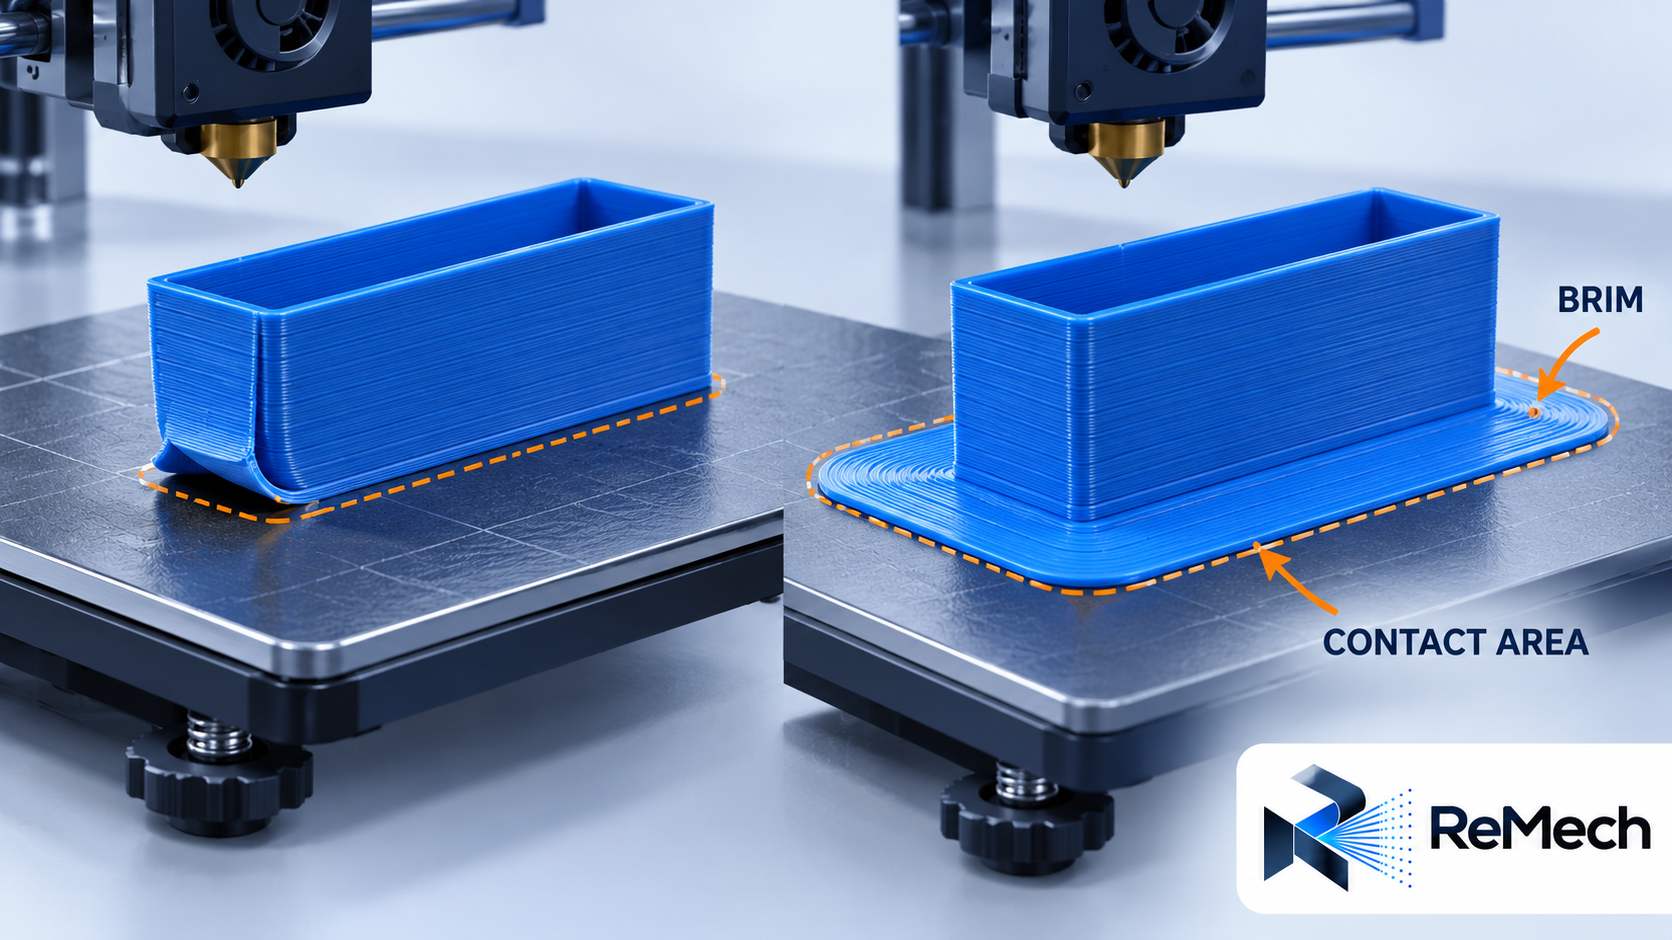
Brim حاشیهای متصل به لایهٔ نخست است که سطح تماس اطراف قطعه را بیشتر میکند. میتوانید اثر آن را در هندسهٔ مشکلدار بررسی کنید، اما نباید آن را جایگزین اصلاح لایهٔ اول، پروفایل یا وضعیت بستر بدانید. پس از چاپ نیز زمان جداکردن حاشیه و اثر آن بر سطح را در نظر بگیرید.
نام Brim را با Skirt یکی ندانید: حاشیهٔ متصل باید در پیشنمایش به مدل وصل باشد تا نقش موردنظر را داشته باشد. راهنمای شروع PrusaSlicer، آمادهسازی و کنترل خروجی را پیش از چاپ مطرح میکند. راهنمای آمادهسازی در PrusaSlicer. پیشنمایش را بررسی کنید و به روشنبودن یک گزینه اکتفا نکنید.
شکل و جهت قطعه را هم در آزمون وارد کنید
برای قطعات تخت بزرگ یا گوشههای حساس، جهت و سطح تماس را همراه تنظیمات بررسی کنید. تغییر جهت ممکن است چسبندگی، ساپورت و استحکام را هم تغییر دهد، پس فقط رفع یک نشانه را معیار انتخاب نگذارید. اگر طرح اجازه میدهد، اصلاح هندسه را با تأیید طراح و کنترل ابعاد حساس انجام دهید.
مقایسهٔ جهتهای مختلف را در راهنمای جهتگیری مدل در چاپ توضیح دادهایم. یک آزمون کوچک باید ویژگی مشکلدار را حفظ کند؛ حذف گوشه یا کوچککردن بسیار زیاد مدل ممکن است مسئلهٔ اصلی را از آزمون حذف کند. نتیجهٔ چاپ کوچک را تضمین موفقیت همان قطعه در اندازهٔ کامل ندانید.
چگونه یک آزمون قابل مقایسه اجرا کنیم؟
در هر نوبت یک متغیر اصلی را تغییر دهید و نتیجه را با عکس و توضیح ثبت کنید. پروفایل، جنس و وضعیت بستر باید مشخص باشند. اگر همزمان دما، سرعت، جهت و چسب را عوض کنید، حتی با بهترشدن چاپ معلوم نمیشود کدام تغییر اثر داشته است و بازتولید نتیجه دشوار میشود.
اگر پیشنمایش هم بخشهایی از مدل را حذف میکند، ابتدا عیبیابی فایل STL را انجام دهید. برای بررسی امکان چاپ یک هندسهٔ مشکلدار، فایل، عکس عیب و تنظیمات استفادهشده را همراه هم ارائه کنید. از ادامهٔ چاپی که نازل با قطعهٔ جداشده برخورد میکند، طبق دستور ایمنی دستگاه جلوگیری کنید.
چکلیست بررسی
پیش از تصمیم نهایی، موارد زیر را برای همان فایل، ماده و کاربرد مرور و نتیجه را ثبت کنید.
- نوع تغییر شکل از خطای جابهجایی لایه جدا شده است.
- لایهٔ اول و سازگاری سطح بررسی شدهاند.
- پروفایل و شرایط محیط برای ماده مناسباند.
- Brim در پیشنمایش نقش موردنظر را دارد.
- تغییر هر آزمون و نتیجهٔ آن ثبت شده است.
برای بررسی پروژهٔ خود، از مسیر بررسی امکان چاپ یک هندسهٔ مشکلدار اطلاعات کاربرد و خروجی موردنیاز را ارائه کنید.
جمعبندی
تاببرداشتن را با ترتیب مشخص بررسی کنید: نشانه، لایهٔ اول، سطح، پروفایل ماده، محیط و سپس تغییر جهت یا حاشیهٔ چاپ. یک تنظیم ثابت برای همهٔ مواد وجود ندارد. آزمونهای ثبتشده و تکمتغیره کمک میکنند علت بهبود را بشناسید و نتیجه را دوباره بسازید.
سؤالات متداول
دمای بستر را همیشه بیشتر کنیم؟
خیر. محدودهٔ ماده و دستگاه را رعایت کنید. دمای بیشتر میتواند شکل یا کیفیت دیگری را مختل کند و برای همهٔ مواد راهحل نیست.
خاموشکردن فن تاببرداشتن را رفع میکند؟
نیاز خنککاری به ماده و هندسه بستگی دارد. ابتدا پروفایل معتبر و عملکرد فن را کنترل کنید.
Brim مشکل بستر کثیف را جبران میکند؟
نباید چنین فرضی کرد. ابتدا آمادهسازی و سازگاری سطح را طبق دستور بررسی کنید، سپس اثر حاشیه را بسنجید.
چرا نمونهٔ کوچک سالم است و قطعهٔ بزرگ تاب دارد؟
اندازه، هندسه و شرایط حرارتی آزمون تغییر کردهاند. نمونهٔ کوچک باید نمایندهٔ ویژگی مشکلدار باشد و نتیجهٔ آن تضمین اندازهٔ کامل نیست.
منابع
Prusa برای سازوکار Warping، تفاوت نیاز مواد و گردش کار اسلایسر. لینکها کنار نکتهٔ مربوط هستند؛ تصاویر تشریحیاند، نه نتایج آزمون اندازهگیریشده.